Ruptures qui stoppent une ligne de production, surstocks qui immobilisent la trésorerie, références qui périment avant d’être consommées : derrière ces incidents quotidiens se cache presque toujours le même problème de fond, un pilotage des stocks fondé sur les prévisions plutôt que sur la demande réelle. Pour un dirigeant ou un responsable logistique de PME industrielle, l’enjeu n’est pas de supprimer tout stock, mais d’arrêter de payer deux fois : une fois pour l’avoir, une fois pour ne pas l’utiliser.
Réponse directe : Les cinq erreurs les plus coûteuses en gestion des stocks sont : s’appuyer uniquement sur les prévisions en flux poussé, ignorer les signaux de consommation réelle, choisir un modèle inadapté au contexte (Kanban, flux tendu, juste-à-temps), négliger la fiabilité des fournisseurs, et conduire le changement sans diagnostic. Un passage progressif vers un flux tiré, précédé d’un diagnostic et d’un pilote, corrige structurellement la plupart de ces dérives.
Les 5 erreurs à repérer dans votre pilotage des stocks
- Produire uniquement sur prévisions, sans boucler avec la demande réelle
- Confondre « stock de sécurité » et surstock chronique installé par habitude
- Choisir un modèle (Kanban, flux tendu, juste-à-temps) sans vérifier ses conditions d’application
- Sous-estimer la fiabilité fournisseurs et les contraintes de péremption
- Lancer un changement de méthode sans diagnostic ni pilote préalable
Ruptures de stock et surstocks : deux symptômes d’une même mauvaise gestion
Les ruptures et les surstocks apparaissent souvent comme deux problèmes distincts. Dans les faits, ils sont les deux faces d’un même pilotage défaillant : un système qui commande ou produit sans boucler avec la consommation réelle finit par alterner les deux dérives. Comprendre ce lien évite de traiter les symptômes un par un, pour s’attaquer à la cause.
Ce que coûte une rupture dans une PME industrielle
Une rupture ne se limite pas à une commande non honorée. Elle enclenche une cascade : arrêt partiel ou total d’une ligne, réorganisation des équipes, achats de dépannage à prix fort, retards de livraison, pénalités contractuelles et, à terme, perte de confiance du client. Dans un atelier où une référence conditionne un assemblage complet, l’absence d’un composant à quelques euros peut immobiliser une production bien plus coûteuse.
Pourquoi le surstock pèse autant que la rupture ?
Le surstock, lui, est silencieux. Il immobilise de la trésorerie, occupe de la surface, génère des coûts de manutention et de contrôle, et expose à l’obsolescence ou à la péremption. En agroalimentaire, cette dernière dimension est critique : les contraintes d’hygiène et de traçabilité fixées par la réglementation sur l’hygiène des aliments imposent une maîtrise sanitaire stricte, et chaque jour gagné sur la rotation réduit mécaniquement le risque de perte.
Les ordres de grandeur sont parlants. L’ADEME indique que 19 entreprises agroalimentaires accompagnées dans une opération de réduction des pertes ont diminué leurs pertes de 15 % en moyenne, pour un gain total de 1,3 million d’euros, selon les résultats publiés dans son communiqué sur les performances des industries agroalimentaires. Ces montants rappellent que les pertes évitées se transforment directement en marge.
Pour comprendre comment un même outil peut corriger ces deux symptômes à la fois, il peut être utile de voir comment les modèles Kanban, flux tendu et juste-à-temps se comparent concrètement sur une PME industrielle : vous pouvez en savoir plus ici.
Erreur n°1 : s’appuyer uniquement sur les prévisions avec un flux poussé
Le flux poussé consiste à produire ou commander selon un plan prévisionnel : on anticipe la demande, on lance la fabrication, puis on cherche à écouler. Tant que les prévisions collent au réel, le système fonctionne. Dès qu’un écart apparaît — saisonnalité mal estimée, perte d’un client, nouvelle référence qui prend le pas sur une ancienne —, les stocks dormants s’accumulent et la trésorerie se tend.
Pourquoi les prévisions seules ne suffisent plus ?
Une prévision reste une hypothèse. Plus l’horizon est long, plus l’incertitude augmente, surtout dans des marchés fragmentés ou soumis à des aléas d’approvisionnement. S’appuyer uniquement sur ce signal revient à verrouiller des décisions coûteuses — lancements de production, commandes fermes, affectation d’espace — sur une information qui vieillit vite.
Les impacts financiers du flux poussé mal maîtrisé
Quand le flux poussé dérape, trois postes se dégradent en parallèle : la trésorerie immobilisée dans les stocks, les coûts de détention (surface, manutention, assurance, contrôle) et les pertes sur produits périmés ou obsolètes. S’y ajoutent les coûts cachés de dépréciation, de relance commerciale pour écouler les invendus et, parfois, de destruction.
Cas pratique
Une PME agroalimentaire produit un conditionnement spécifique sur la base d’un plan prévisionnel bâti six mois à l’avance. Un client important réduit ses commandes de 20 % en milieu d’année. L’entreprise se retrouve avec plusieurs semaines de stock excédentaire d’un produit à durée de vie courte. Résultat : une partie est bradée, une autre détruite, et les équipes passent du temps à réaffecter les lignes. Le problème n’est pas la prévision en elle-même, mais l’absence de mécanisme pour ajuster la production au signal réel de consommation. Ce scénario est illustratif et vise à montrer la mécanique d’un flux poussé mal bouclé.
Kanban, flux tendu ou juste-à-temps : quel modèle choisir pour éviter ces erreurs ?
Face aux limites du flux poussé, plusieurs modèles de flux tiré existent. Ils partagent un principe commun : déclencher la production ou le réapprovisionnement sur un signal de consommation réelle, pas sur une projection. Leur efficacité dépend néanmoins fortement du contexte opérationnel. Les confondre, ou les appliquer sans leurs conditions de réussite, revient à remplacer une erreur par une autre.
Kanban et Two Bin : piloter par signal visuel
Le Kanban repose sur un signal — carte, étiquette, bac vide — qui autorise la fabrication ou le réapprovisionnement d’une quantité définie. Selon Bpifrance, le Kanban est présenté comme le pilier opérationnel du juste-à-temps, en limitant physiquement la quantité d’en-cours entre deux postes. Le Two Bin, variante simple à deux bacs, convient particulièrement aux consommables à flux récurrent et stable.
Flux tendu et juste-à-temps : produire au plus juste
Le flux tendu vise à réduire au maximum les stocks intermédiaires en synchronisant les étapes avec la demande client. Bpifrance précise que « le flux tendu n’est pas synonyme de stock zéro absolu, ce qui serait suicidaire, mais de stock au plus juste », formulation reprise dans son dossier sur les méthodes de production. Le juste-à-temps pousse cette logique plus loin, en calant la fabrication sur la commande, ce qui exige une fiabilité élevée de l’ensemble de la chaîne.
Comment comparer les trois modèles sur votre PME ?
Avant de basculer, un tableau de synthèse aide à clarifier les conditions d’application de chaque modèle. Il ne remplace pas un diagnostic terrain, mais pose les bons critères de décision.
| Critère | Kanban / Two Bin | Flux tendu | Juste-à-temps |
|---|---|---|---|
| Déclencheur | Signal visuel de consommation | Demande client synchronisée | Commande ferme |
| Stock cible | Faible, borné par le nombre de bacs/cartes | Au plus juste, non nul | Minimal, proche de la commande |
| Stabilité de la demande requise | Modérée à forte | Forte | Très forte |
| Fiabilité fournisseurs requise | Modérée | Élevée | Très élevée |
| Terrain favorable | Références récurrentes, consommables | Chaînes synchronisées | Production à la commande |
Limite à garder en tête : plus le modèle tend vers le juste-à-temps, plus il devient sensible aux aléas fournisseurs, aux pannes et aux pics de demande. Un flux tiré mal préparé peut aggraver les ruptures au lieu de les réduire.
Cas particulier de l’agroalimentaire
En agroalimentaire, la péremption rend le flux tiré particulièrement pertinent : chaque jour de stock en plus augmente le risque de perte. Mais les contraintes HACCP, de traçabilité et de nettoyage imposent des tailles de lot minimales et des changements de série planifiés. L’arbitrage se joue alors entre réduction des stocks, respect des contraintes sanitaires et stabilité des équipes de production.
Passer en flux tiré sans rupture : les leviers de correction à déployer
Changer de méthode de gestion des stocks sans perturber la production est possible, à condition de procéder par étapes. L’objectif n’est pas de basculer tout l’atelier d’un coup, mais de corriger les erreurs identifiées, de valider le modèle sur un périmètre restreint, puis d’étendre. Cette séquence sécurise à la fois les équipes et le service client.
- Diagnostic initial
Cartographier les pratiques actuelles, mesurer les taux de rupture, les niveaux de stock par référence et identifier les causes dominantes (prévisions, fournisseurs, process).
- Value Stream Mapping
Formaliser le flux réel de bout en bout pour repérer les en-cours excessifs, les attentes et les points de synchronisation à renforcer.
- Pilote Kanban sur une référence
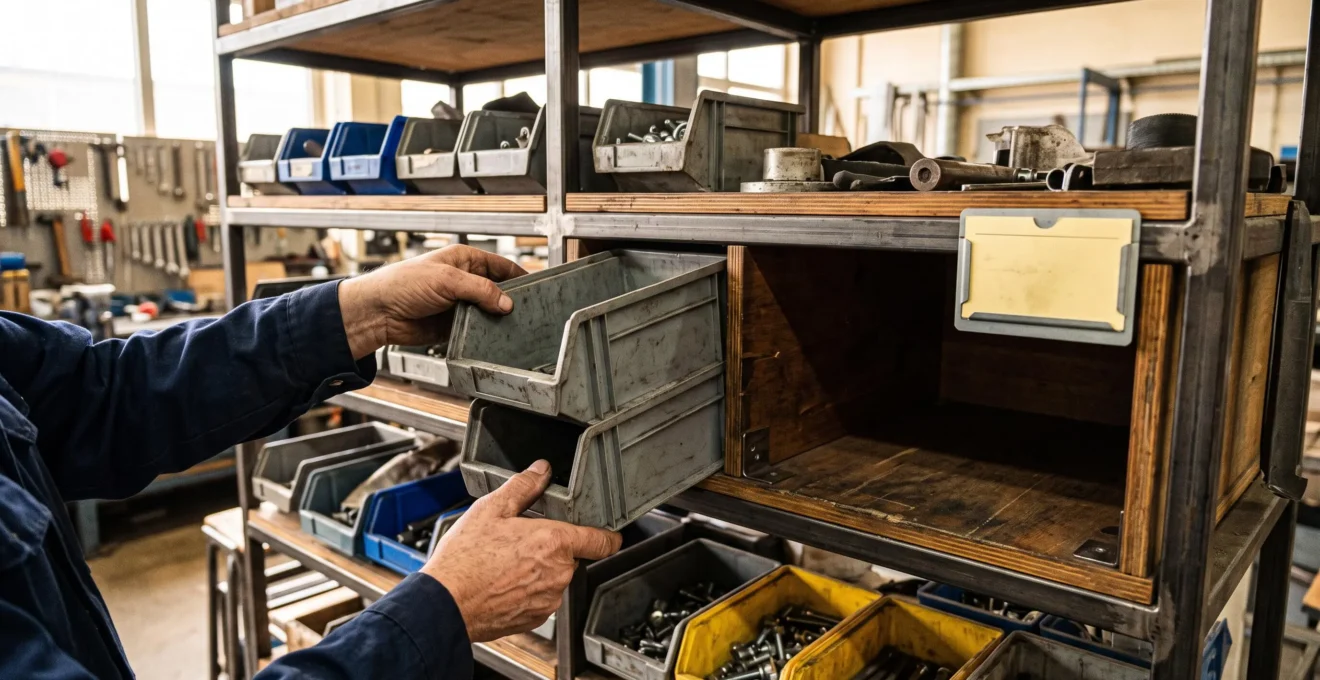
Choisir une référence représentative, dimensionner le nombre de bacs ou de cartes, former les opérateurs et suivre le comportement du stock sur plusieurs semaines.
- Chantiers d’appui : SMED et 5S
Réduire les temps de changement de série (SMED) et organiser les postes (5S) pour rendre les petits lots économiquement viables.
- Extension progressive
Déployer le modèle validé sur d’autres références et ateliers, en gardant un stock de sécurité ajusté par criticité.
Quels indicateurs suivre pour mesurer les gains ?
Trois indicateurs forment un socle utile : le taux de service client (part des commandes livrées complètes et à l’heure), la rotation des stocks (nombre de fois où le stock est renouvelé sur une période) et le besoin en fonds de roulement lié aux stocks. Suivre ces indicateurs avant et après le pilote évite les débats d’impression et objective la décision d’extension.
Accompagner les équipes dans la transition
Un changement de méthode échoue rarement sur la technique, plus souvent sur l’adhésion. Impliquer tôt les opérateurs, les approvisionneurs et les responsables de production, former aux signaux Kanban, et prévoir des points de revue réguliers réduit la résistance au changement. Un pilote visible et réussi devient le meilleur argument pour l’étendre.
- Stocks mieux calibrés sur la consommation réelle
- Trésorerie libérée et surface libérée dans l’atelier
- Visibilité accrue sur les défauts et goulots
- Réduction des pertes par péremption en agroalimentaire
- Sensibilité accrue aux retards fournisseurs
- Besoin de fiabiliser les temps de changement de série
- Investissement initial en diagnostic et formation
- Modèle moins adapté aux demandes très instables
Ce qu’il faut retenir pour fiabiliser durablement sa gestion des stocks
Les ruptures et surstocks ne sont pas des fatalités liées à la taille de l’entreprise ou au secteur. Ils traduisent, dans la grande majorité des cas, un pilotage encore trop dépendant des prévisions et insuffisamment relié à la consommation réelle. Corriger les cinq erreurs identifiées — flux poussé non bouclé, surstock installé, modèle inadapté, fiabilité fournisseurs sous-estimée, changement conduit sans diagnostic — se traduit vite dans les comptes et dans le quotidien des équipes.
La bonne porte d’entrée reste modeste : un diagnostic honnête, un pilote Kanban sur une référence représentative, un suivi d’indicateurs clairs, puis une extension progressive. Cette approche évite la promesse d’un changement sans risque, et préserve la continuité de production pendant la transition. Pour aller plus loin sur le volet opérationnel, vous pouvez comprendre l’inventaire de stock et son rôle dans la fiabilisation des données.
Enfin, pour les PME qui souhaitent explorer un angle outillage, un éclairage complémentaire est disponible sur les erreurs de gestion de stock évitées par un ERP, utile pour arbitrer entre méthode, organisation et système d’information.
Quelles erreurs de gestion des stocks coûtent le plus cher à une PME ?
Les plus coûteuses sont la production fondée uniquement sur des prévisions, le surstock installé « au cas où », le choix d’un modèle inadapté au contexte, la sous-estimation de la fiabilité des fournisseurs et un changement de méthode conduit sans diagnostic. Elles pèsent sur la trésorerie, le taux de service et, en agroalimentaire, sur les pertes par péremption.
Quelle différence entre flux poussé et flux tiré ?
Le flux poussé déclenche la production selon un plan prévisionnel, indépendamment de la consommation réelle. Le flux tiré, à l’inverse, part d’un signal de consommation (bac vide, carte Kanban, commande) pour autoriser la fabrication ou le réapprovisionnement. Le second limite les surstocks mais exige une chaîne fiable.
Comment choisir entre Kanban, flux tendu et juste-à-temps ?
Le choix dépend de la stabilité de la demande, de la fiabilité des fournisseurs et de la maturité opérationnelle. Le Kanban convient aux références récurrentes, le flux tendu à des chaînes synchronisées, le juste-à-temps à la production à la commande. En cas de forte instabilité, un modèle hybride avec stock de sécurité ciblé est souvent préférable.
Comment changer de méthode de gestion des stocks sans arrêter la production ?
En procédant par étapes : diagnostic initial, cartographie des flux, pilote Kanban sur une référence représentative, chantiers SMED et 5S pour sécuriser les petits lots, puis extension progressive. Les stocks de sécurité sont ajustés par criticité pendant la transition pour préserver le taux de service.